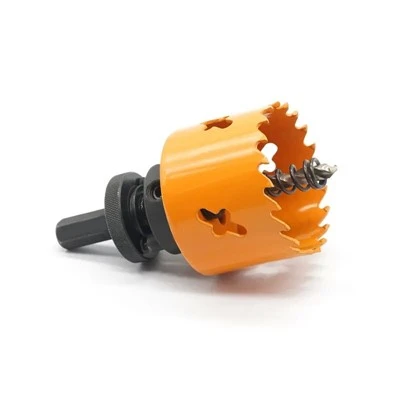
Sebagai pembekal gergaji lubang bi-metal, saya sering menemui pelbagai soalan dari pelanggan mengenai fleksibiliti dan kebolehgunaan produk kami. Satu soalan yang sering timbul ialah sama ada lubang bi-logam boleh digunakan untuk memotong termoplastik. Dalam catatan blog ini, saya akan menyelidiki aspek teknikal gergaji lubang bi-metal dan termoplastik, meneroka kemungkinan menggunakan gergaji lubang bi-metal untuk pemotongan termoplastik, dan memberikan beberapa petua praktikal untuk mencapai hasil yang optimum.
Memahami gergaji lubang logam
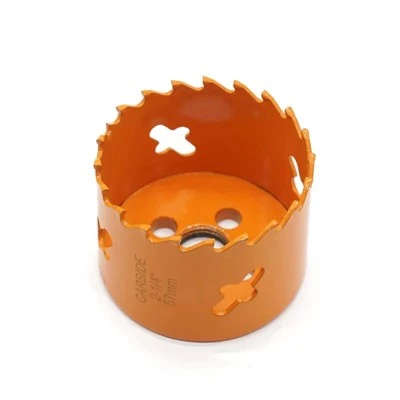
BI - gergaji lubang logam adalah pilihan yang popular dalam industri logam kerana ketahanan dan kecekapan pemotongan mereka. Mereka biasanya terdiri daripada dua jenis logam: keluli kelajuan tinggi (HSS) dan badan keluli aloi yang fleksibel. Edge HSS direka untuk menahan suhu tinggi dan menahan memakai, menjadikannya sesuai untuk memotong bahan -bahan yang sukar seperti logam, kayu, dan laminates plastik. Badan keluli aloi memberikan kekuatan dan fleksibiliti yang diperlukan untuk mengelakkan gergaji daripada pecah semasa operasi.
Gabungan unik kedua -dua logam ini memberikan lubang lubang logam beberapa kelebihan. Pertama, mereka mempunyai hayat perkhidmatan yang panjang berbanding dengan jenis gergaji lubang lain. Kelebihan HSS dapat mengekalkan ketajamannya untuk masa yang agak lama, mengurangkan kekerapan penggantian bilah. Kedua, gergaji lubang logam boleh memotong pelbagai bahan, yang menjadikan mereka alat yang serba boleh di bengkel.
Ciri -ciri termoplastik
Thermoplastics adalah kelas polimer yang menjadi lembut apabila dipanaskan dan mengeras apabila disejukkan. Harta ini membolehkan mereka mudah dibentuk dan dibentuk, menjadikannya digunakan secara meluas dalam pelbagai industri seperti automotif, pembungkusan, dan barangan pengguna. Beberapa jenis termoplastik yang biasa termasuk polietilena (PE), polipropilena (PP), polyvinyl chloride (PVC), dan acrylonitrile butadiene styrene (ABS).
Thermoplastics mempunyai beberapa ciri yang mempengaruhi kebolehkerjaan mereka. Mereka biasanya lebih lembut daripada logam, yang bermaksud mereka boleh dipotong dengan lebih mudah. Walau bagaimanapun, mereka juga mempunyai titik lebur yang agak rendah. Apabila tertakluk kepada suhu tinggi semasa pemotongan, termoplastik boleh mencairkan, berpegang pada alat pemotong, dan menyebabkan penyumbatan. Di samping itu, termoplastik boleh terdedah kepada retak atau kerepek jika proses pemotongan tidak dilakukan dengan betul.
Bolehkah lubang bi - logam melihat digunakan untuk memotong termoplastik?
Jawapan pendek adalah ya, lubang bi - lubang logam boleh digunakan untuk memotong termoplastik. Walau bagaimanapun, terdapat beberapa faktor yang perlu dipertimbangkan untuk memastikan proses pemotongan yang berjaya.
Kelebihan menggunakan gergaji lubang logam untuk termoplastik
- Fleksibiliti: Seperti yang dinyatakan sebelum ini, gergaji lubang logam direka untuk memotong pelbagai bahan. Kelebihan HSS mereka yang tajam dapat menembusi bahan termoplastik dengan berkesan, yang membolehkan pemotongan bersih dan tepat.
- Ketahanan: Oleh kerana termoplastik agak lembut berbanding logam, kelebihan HSS lubang logam BI tidak akan haus dengan cepat. Ini bermakna lubang gergaji boleh digunakan untuk pelbagai operasi pemotongan tanpa kehilangan prestasi yang signifikan.
Cabaran dan pertimbangan
- Penjanaan haba: Salah satu cabaran utama apabila memotong termoplastik dengan lubang bi -logam adalah penjanaan haba. Geseran antara bilah gergaji dan bahan termoplastik boleh menyebabkan suhu meningkat, menyebabkan lebur dan melekat. Untuk mengurangkan isu ini, adalah penting untuk menggunakan kelajuan pemotongan yang perlahan dan memohon pelincir atau penyejuk. Air atau pelincir pemotongan plastik khusus boleh digunakan untuk mengurangkan geseran dan menghilangkan haba.
- Pemindahan cip: Satu lagi cabaran ialah pemindahan cip. Apabila memotong termoplastik, cip itu boleh berseru dan cenderung melekat pada bilah gergaji, menyebabkan penyumbatan. Untuk memastikan pemindahan cip yang betul, disyorkan untuk menggunakan lubang gergaji dengan gigi yang besar dan baik. Ini membolehkan cip mudah dikeluarkan dari kawasan pemotongan.
- Pemotongan kelajuan dan kadar suapan: Kelajuan pemotongan dan kadar suapan adalah penting untuk mencapai pemotongan bersih. Kelajuan pemotongan yang tinggi - boleh menjana haba yang berlebihan, sementara kadar suapan yang rendah boleh menyebabkan bilah gergaji untuk menggosok bahan, yang membawa kepada kualiti lebur dan miskin. Adalah penting untuk mencari keseimbangan yang betul antara kelajuan pemotongan dan kadar suapan berdasarkan jenis dan ketebalan bahan termoplastik.
Petua untuk memotong termoplastik dengan gergaji lubang logam
- Pilih lubang yang betul: Pilih lubang bi - logam melihat dengan geometri gigi yang sesuai dan padang untuk bahan termoplastik. Lubang melihat dengan padang gigi halus sesuai untuk termoplastik nipis, manakala padang gigi kasar lebih baik untuk bahan yang lebih tebal.
- Selamatkan bahan: Pastikan bahan termoplastik kukuh sebelum memotong. Ini akan menghalang bahan dari bergerak atau bergetar semasa proses pemotongan, yang boleh mengakibatkan pemotongan atau kerosakan yang tidak sekata terhadap bahan.
- Gunakan pelinciran: Seperti yang dinyatakan sebelum ini, memohon pelincir atau penyejuk adalah penting untuk mengurangkan haba dan geseran. Air boleh menjadi pelincir mudah dan berkesan untuk memotong termoplastik. Sebagai alternatif, anda boleh menggunakan pelincir pemotongan plastik komersial untuk hasil yang lebih baik.
- Pantau proses pemotongan: Perhatikan proses pemotongan untuk memastikan bilah gergaji memotong dengan lancar. Sekiranya anda melihat apa -apa tanda -tanda lebur, penyumbatan, atau kualiti pemotongan yang lemah, laraskan kelajuan pemotongan, kadar suapan, atau pelinciran yang diperlukan.
Lubang lain melihat pilihan untuk termoplastik
Walaupun gergaji lubang logam boleh digunakan untuk memotong termoplastik, terdapat juga jenis gergaji lubang lain yang direka khusus untuk bahan plastik. Sebagai contoh, tct (tungsten carbide - tipped) gergaji lubang terkenal dengan prestasi pemotongan mereka yang sangat baik pada plastik. Gergaji lubang TCT mempunyai hujung karbida tungsten yang sangat keras dan dipakai - tahan. Mereka boleh memotong termoplastik lebih cepat dan bersih daripada gergaji lubang logam dalam beberapa kes.
Sekiranya anda berminat untuk meneroka lubang lain, pilihan untuk keperluan pemotongan plastik anda, anda boleh menyemak kamiJualan Panas TCT Hole Saw,TCT Hole Saw, danAlat China TCT Hole Saw. Sawah lubang TCT ini direka untuk menyediakan pemotongan berkualiti tinggi pada pelbagai bahan plastik.

Kesimpulan
Kesimpulannya, lubang bi -logam boleh menjadi pilihan yang sesuai untuk memotong termoplastik, dengan syarat teknik dan langkah berjaga -jaga yang betul diambil. Dengan memahami ciri -ciri kedua -dua gergaji lubang logam dan termoplastik, dan dengan mengikuti petua yang disebutkan di atas, anda boleh mencapai pemotongan yang bersih dan tepat pada bahan termoplastik.
Sekiranya anda berada di pasaran untuk gergaji lubang logam berkualiti tinggi atau alat pemotong lain, kami menjemput anda untuk menghubungi kami untuk perolehan dan perbincangan lanjut. Pasukan pakar kami bersedia membantu anda mencari penyelesaian terbaik untuk keperluan pemotongan khusus anda.
Rujukan
- "Pemesinan Plastik" oleh Persatuan Jurutera Plastik.
- "Buku Panduan Thermoplastics" oleh O. Olabisi.